Che cos’è la saldatura al plasma
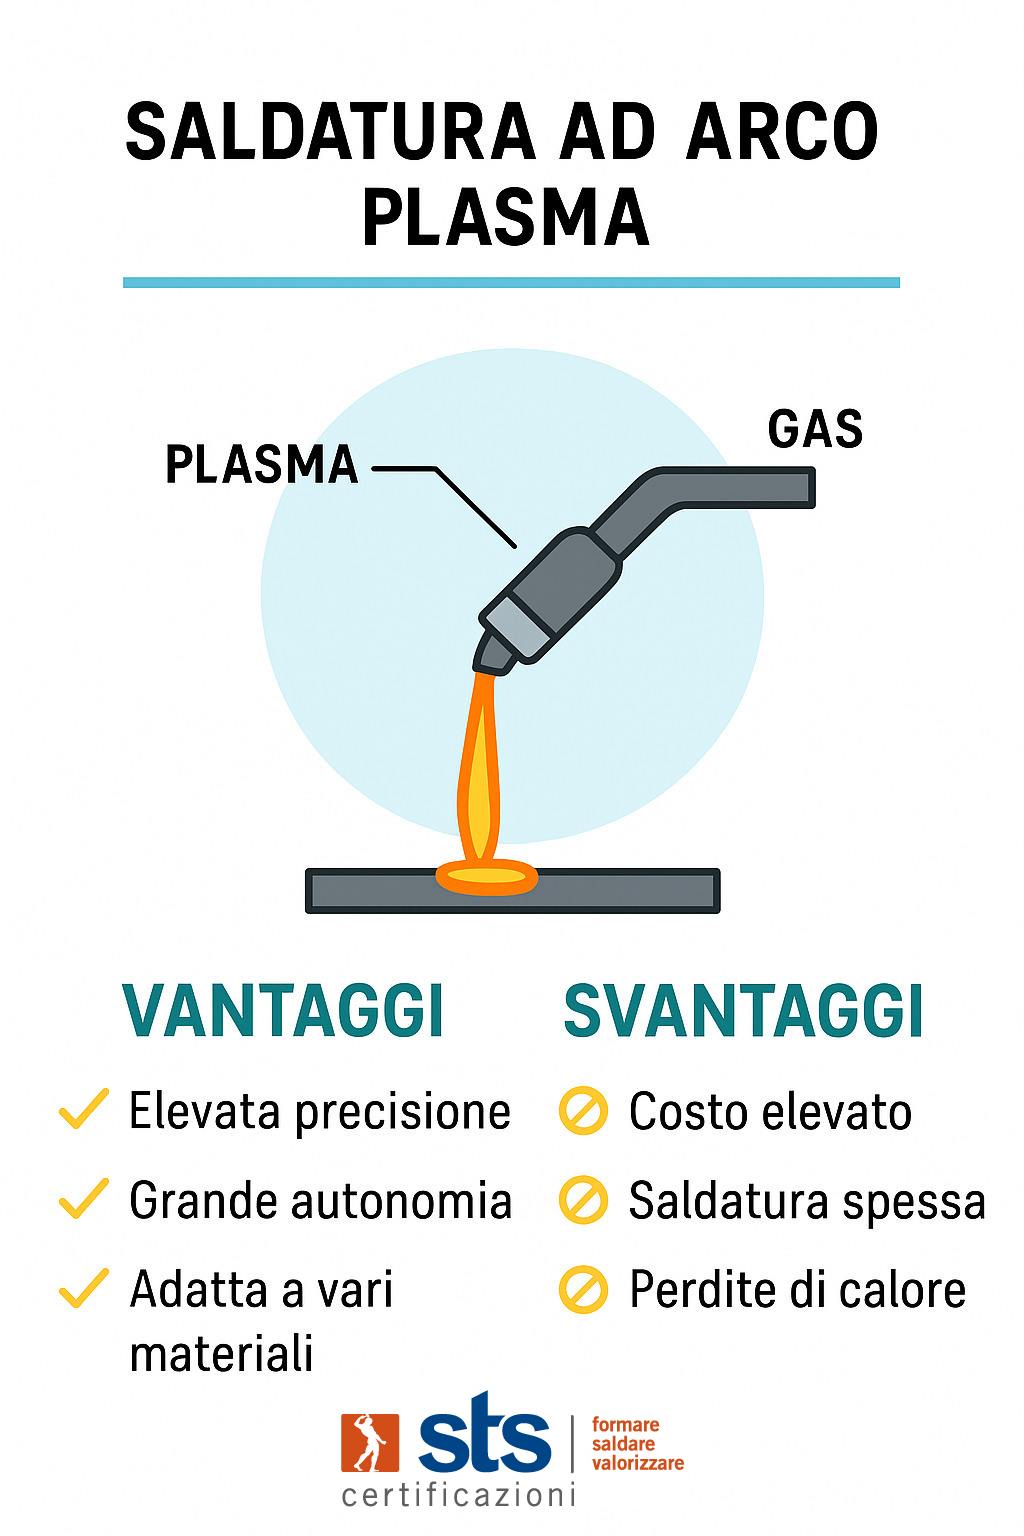
La saldatura ad arco plasma (PAW – Plasma Arc Welding) è un processo di saldatura ad arco in cui un getto di plasma (gas ionizzato ad altissima temperatura) fonde i lembi del giunto. A differenza di altri procedimenti ad arco, l’arco è “costretto” da un ugello (una boccola in rame raffreddata ad acqua) che ne aumenta la densità di energia e la precisione.
L’elettrodo impiegato è in tungsteno (metallo refrattario che sopporta temperature molto alte) e il gas plasmogeno più comune è l’argon, talvolta miscelato con idrogeno per incrementare la penetrazione (miscela Ar–H₂). L’Ar–H₂ si usa solo su inox e leghe di nichel per aumentare la penetrazione, non su alluminio (rischio di porosità).
La temperatura del getto può superare 20.000 °C, valore che spiega la rapidità di fusione e la qualità del cordone quando il procedimento è impostato correttamente.
Nel sistema di classificazione ISO 4063 la saldatura ad arco al plasma è identificata con il numero di processo 15, informazione utile da riportare nelle WPS/WPQR (specifiche e qualifiche di procedura).
Saldatura al plasma come funziona
Che cos’è l’arco plasmatico e come funziona la saldatura al plasma
In una torcia saldatura al plasma, l’elettrodo di tungsteno è alloggiato dentro l’ugello: l’arco elettrico innescato ionizza il gas che scorre attorno all’elettrodo, generando il plasma (gas ionizzato che conduce corrente). L’ugello restringe (constringe) il flusso, producendo un getto sottile e concentrato in grado di fondere il materiale con grande stabilità e controllo.
Componenti principali:
- Elettrodo in tungsteno (la “punta” che crea l’arco).
- Ugello constrittivo (foro calibrato che restringe l’arco).
- Gas plasmogeno (es. argon) e gas di protezione (schermatura attorno al bagno di saldatura).
- Raffreddamento ad acqua (circuito che evita il surriscaldamento della torcia).
- Alimentazione (generatore di corrente con regolazioni dedicate a PAW).
Il processo di saldatura al plasma opera in tre regimi operativi principali:
- Microplasma: correnti molto basse (≈ 0,1–15 A), ideale per lamiere sottilissime e applicazioni di precisione.
- Corrente media: circa 15–200 A, copre gran parte delle lavorazioni generiche.
- Keyhole (foro passante): oltre 100 A, la colonna di plasma apre un piccolo foro che attraversa il giunto e consente penetrazione completa su spessori più elevati.
In sintesi, ecco come funziona la saldatura al plasma: l’energia dell’arco concentrata dall’ugello crea un getto estremamente caldo e stabile; si ottiene così fusione rapida, cordoni stretti, zona termicamente alterata (ZTA) contenuta e bassa deformazione.
A cosa serve la saldatrice al plasma
La saldatrice al plasma: a cosa serve e come funziona
Una saldatrice plasma è scelta quando servono precisione, ripetibilità e penetrazione controllata. Tipiche applicazioni:
- Acciaio inox e leghe di nichel per tubi, scambiatori, serbatoi, piping.
- Componenti per chimico, farmaceutico, alimentare (cordoni puliti e facilmente sanificabili).
- Automazione su linee robotizzate o banchi CNC (il getto concentrato si presta alla ripetibilità).
- Lamiere sottili con microplasma (es. elettronica, micromeccanica).
- Giunzioni testa a testa con keyhole, evitando preparazioni complesse del bordo.
Saldatrice al plasma come funziona (in breve): il generatore eroga corrente continua stabile; la torcia, con ugello e gas, produce il getto; un sistema di controllo (talvolta CNC) gestisce corrente, portata gas, velocità per garantire qualità costante.
Tipologie di saldatura al plasma
Saldatura al microplasma
La saldatura al microplasma lavora a correnti molto basse ed è perfetta per spessori sottilissimi (fogli metallici, lamierini). Il getto rimane stabile anche con lunghezze d’arco più ampie rispetto al TIG, utile quando la geometria del pezzo rende difficile mantenere la stessa distanza torcia–pezzo.
Quando sceglierla:
- Lamiere sottili in acciaio inox, titanio e leghe leggere.
- Assemblaggi di precisione, componenti elettronici, strumentazione.
Saldatura al plasma keyhole
La saldatura al plasma keyhole crea un foro passante momentaneo nel bagno (il keyhole), che permette di ottenere penetrazione completa su spessori medi, spesso 3–10 mm in una sola passata su giunti testa a testa. È molto usata su tubi e serbatoi in inox, dove si richiedono cordoni stretti e omogenei lungo saldature longitudinali o circonferenziali.
Arco trasferito e non trasferito
- Arco trasferito: l’arco è tra elettrodo e pezzo; è la modalità tipica della saldatura (massima densità di energia sul giunto).
- Arco non trasferito: l’arco rimane tra elettrodo e ugello; trova impiego soprattutto nella metallizzazione a spruzzo, riscaldo e materiali non conduttivi..
Confronto con la Saldatura TIG
PAW e Saldatura TIG (GTAW) usano entrambe l’elettrodo di tungsteno e gas inerte.
La differenza chiave è che PAW posiziona l’elettrodo dentro l’ugello e constringe l’arco, ottenendo maggiore densità di energia, velocità e penetrazione su alcuni materiali. Il rovescio della medaglia: richiede attrezzature più complesse e costose e settaggi più sensibili.
Saldatura e taglio al plasma
Differenze tra taglio al plasma e saldatura
- Taglio al plasma: il getto di plasma asporta il materiale fondendolo ed espellendolo (utile per sagomare lamiere).
- Saldatura al plasma: il getto fonde e unisce i lembi del giunto, con o senza materiale d’apporto.
Parlare di taglio e saldatura al plasma insieme ha senso solo per chiarire che si tratta di due funzioni diverse svolte con tecnologie affini ma apparecchiature distinte. Il taglio usa il plasma per asportare materiale, non per unire pezzi. Se l’esigenza è saldare, serve una saldatrice al plasma industriale, con torcia raffreddata e parametri PAW dedicati (sono apparecchiature diverse dal plasma cutter).
In officina si può avere un plasma cutter per il taglio e una PAW per l’unione; la stessa “scatola” non fa entrambe le cose con la stessa qualità. È importante definire bene l’obiettivo (tagliare o saldare) prima di scegliere la macchina.
Materiali e campi di applicazione
Acciai inossidabili e leghe di nichel
La PAW è eccellente su inox austenitici (es. AISI 304/316) e su leghe di Ni grazie al bagno stretto e all’apporto termico controllato. Permette cordoni lisci, penetrazione costante e minori distorsioni rispetto ad altri processi.
Acciai al carbonio e basso-legati
Su acciai C–Mn si usa soprattutto in keyhole per giunti testa a testa su spessori medi; occorre curare preparazione e parametri per evitare porosità e assicurare la corretta forma del cordone.
Saldatura al plasma alluminio
È possibile, ma richiede impostazioni attente (gas, preparazione del bordo, pulizia dell’ossido). In molti casi, per l’alluminio si valuta anche TIG o MIG; tuttavia PAW microplasma su spessori sottili può dare ottimi risultati grazie alla stabilità del getto.
Il TIG AC è consigliato per ragioni di controllo e costi, mentre il plasma si usa per spessori sottili ad alta precisione.
Settori tipici
- Costruzione di serbatoi, piping e scambiatori.
- Aerospace e componenti critici dove servono cordoni stretti e ripetibili.
- Automazione su linee robotizzate per produzioni medio-alte.